简答题
题号 #7538490

高纯度己二腈是重要的化工原料用于制备尼龙66树脂纤维,2020年度国内规划产能250万吨,截止至目前为止仅能保证60%的工业产能在国内和国际市场都有广泛应用前景。某石化企业副产己二腈难以达到纯度要求,进行工业提纯难度大、能耗高并不是最优应对措施,经过公司科研团队开发现将其用于制备高端聚氨酯材料。由于部分工艺流程的保密要求,部分结论和现实有一定差异性。
(一)己二腈加氢
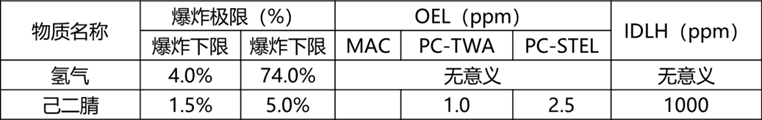
己二腈原料经过脱硫、吸附后送入鼓泡床反应器,采用企业逆流的平推流方式实现高效加氢(椰壳炭负载杂多酸贵金属催化剂),反应产物经分液、萃取、洗涤、精馏、结晶和在精馏最终得到符合要求的己二胺。加氢工段属于企业重点保密工段,设置在钢筋混凝土结构厂房内,受限于通风条件导致氢气、己二腈浓度偏高(毒性及表现方式可参照丙烯腈),现有部分参数见下表:
 
(1)可燃气体探测器均设置在释放源上方2.0m内,采用红外型探测器;
(2)有毒气体探测器均设置在释放源下方0.5m内,采用电化学型探测器;
(3)可燃气体探测器的测量范围在0~4.0%区间内;
(4)有毒气体探测器的测量范围在0~1ppm区间内;
(5)探测器均具有型式认证和规定内的消防产品型式认证;
(6)可燃气体探测器采用一体式探测器,报警信号采用一级信号联动;
(7)可燃气体探测器采用一体式探测器,报警信号采用二级信号联动;
(8)区域警报器采用一级信号联动,设备前方1m处不小于75dB(A);
(9)检测报警器检查校准每季度一次;
(二)光气化工艺
光气化工段属于工艺流程的核心单元采用国内尚无同类应用实例的气相光气法,将己二胺加热呈气相状态的己二胺和光气在高温高压条件
惰性介质保护下制备HDI。参考国外工艺危险性和事故通报情况,首次采用氮气惰化载气系统(己二胺加热利用氮气作为载气输送至反应器)和激冷钝化系统(高温物料立即送入激冷塔,要求在秒级时间内将至设计温度终止后续副反应)。上述核心工艺,共设置工段包括己二胺气化单元、载气循环冷却单元、光气化反应单元、光气缓冲罐和压缩单元、激冷钝化单元、化学除氯单元、精馏提纯单元、萃取分液单元和尾气(HCL等酸气)处理单元。
(三)聚合单元
聚合工艺采用三级串联的缩聚反应釜,通过严格控制温度、pH值、催化剂和物料配比能有效控制聚合产物的功能特性,反应结束后经过破乳分层、洗涤净化和沉淀脱挥能得到符合要求的树脂类产品属于国内广泛采用的成熟工艺。投产运行期间,聚合工段2#增稠缩聚反应釜爆炸导致现场收到灾难性损毁,得益于自动化程度高、人员疏散撤离及时和领导的安全意识并未导致人员伤亡。
依据上述案例背景,回答下列问题:
1.参照《石油化工可燃气体和有毒气体检测报警设计标准》指正加氢车间探测系统的设置不当之处。
2.光气单元在工业化前是否应进行可靠性论证,如果是请说明依据。
3.识别光气单元应重点监测的工艺单元,并简述光气化工艺危险性。
4.聚合单元是否应进行反应安全评估,如果是请说明依据。

进入在线模考

参考答案

暂无

答案解析

1. (1)可燃气体探测器应分别设置在释放源上方和空间顶部;
(2)有毒气体探测器应采用光致电离型探测器;
(3)有毒气体探测器的测量范围在0~3ppm区间内;
(4)探测器还应取得防爆认证;
(5)一体式可燃气体探测器,报警信号采用一级信号联动;
(6)区域警报器采用二级信号联动,报警信号声级应高于110dB(A),且距警报器1m处总声压值不得高于120dB(A)。
2. 应进行可靠性论证。
光气化工艺属于国内尚无应用实例的气相光气法,因此应进行可靠性论证评估工艺可行性、可靠性。
3. 光气单元应重点监控:光气化反应单元、光气缓冲罐和压缩单元。
(1)光气为剧毒气体,易造成污染中毒事故。
(2)放热反应,反应介质具有燃爆危险性。
(3)副反应产物氯化氢具有腐蚀性,易造成设备和管线泄漏使人员发生中毒事故。
4. 聚合单元应进行反应安全评估。
聚合工艺属于重点监管的危险化工工艺,且发生过安全生产事故,应通过工艺安全评估确认现有工艺安全性是否满足安全生产条件。

你可能感兴趣的试题
1 H作为化工挺进西南地区的前沿桥头堡地域,依照地域性规划拟新建大型综合性化工园区用于新型氟化工制备合成高端清洗剂、蚀刻机用精细化工原料。Z作为核心化工物流、储运企业承担上述园区的输送,转运作业,并为其提供电能、蒸汽、冷却水和冷冻水等的供应,并在此基础上建立完善的应急救援队伍承担园区内各单位的应急救援工作,构成新型园区产能功能模式,其他精细化工企业以其为核心环绕布置。
(一)Z企业的储区
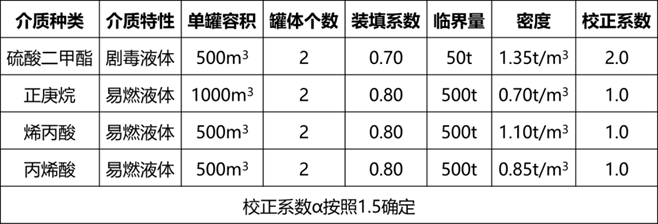
Z企业的按计划共设12个储区用于储存、转运、回收等工艺,以其中最大的2#储区为例,存储介质主要是硫酸二甲酯、正庚烷、烯丙酸和丙烯酸,各项参数见下表:
 
罐区设置基本过程控制系统、安全仪表系统、气体检测报警系统、电视监视系统,其中的安全仪表系统的控制阀采用启动控制阀与基本过程控制系统共用,逻辑控制器安全完整性等级要求可独立完成安全仪表功能与基本过程控制系统分开 采用冗余逻辑控制器。
(二)Z企业的生产单元
主要适用于溶剂油回收、精馏处理,采用连续化工艺流程设有转运储罐两座,脱轻、脱重和精馏塔共计10座,溶剂油罐两座和中间产品罐一座,釜残和重组分储罐一座(上述各项介质临界量均按照500t确认),其他暂不考虑。现有各段介质种类、参数、特性及预估量如下所示:
 
2025年Z企业发生安全生产事件一起,再热蒸汽回收中高压介质窜线导致蒸汽缓冲罐爆炸,由于处置不当导致蒸汽锅炉发生汽水共腾引起过热器、蒸汽管道水击结垢被迫转入检修,严重影响园区的后续生产工序。据事故通报显示,事故导致1名巡检人员当场死亡、无重伤、直接经济损失2300万元,事故锅炉部分附件无修复价值。
年度统计中发现,企业2024年度营收3.4亿、从业人数共计1050人。
事故发生后,针对企业的特种设备检查期间发现下列情况:
(1)电站锅炉,发生事故后维修后正常投用;
(2)导热油锅炉,远程液位监控系统失效,转入手动控制模式;
(3)废热锅炉,安全阀未定期进行整定压力实验、手动泄放试验;
(4)蒸汽锅炉,正常投用工况但定期排污阀泄漏已挂签待修;
(5)快开门式硫化罐,联锁用气动阀气源管道处于隔离状态;
(6)低温液化烃罐,紧急切断系统处于停用状态;
(7)固定式空气缓冲罐,高压联锁保护系统未正常投用;
(8)低温液化乙烯储罐,未按要求设置罐底注水装置;
(9)液氨储罐,现场压力表、液位计和远程显示装置有≥5%的偏差;
(10)管束式集装箱用大容积气瓶组设置防溜车装置用于固定式容器;
(11)蒸汽管道单向阀、减压阀等安全附件失效;
(12)液化乙烯管道安全阀手动泄放试验发现安全阀卡阻;
(13)液氨输送管道局部锈蚀,测厚确认未超过壁厚减薄量的允许值;
依据上述案例背景,回答下列问题:
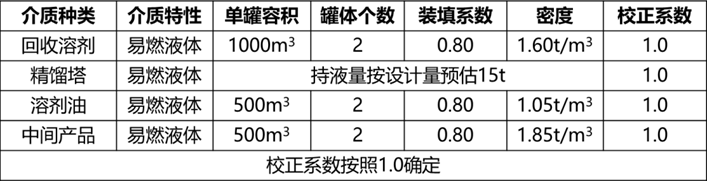
1.试计算确定Z企业的生产和储存单元是否构成重大危险源,如果构成请计算确定重大危险源等级并依据《危险化学品单位应急救援物资配备要求》确定该单位的级别。
2.罐区是否构成重大事故隐患,如果构成请给出解决方案涉及到规范要求部分请展开说明应对要求。
3.依照规范《危险化学品生产装置和储存设施外部安全防护距离确定方法》,简述上述单位确定外部防护距离的流程要求。
4.依据《特种设备重大事故隐患判定准则》判定上述哪些设备构成特种设备重大事故隐患。
5.按照《企业职工伤亡事故分类》、 《特种设备事故报告和调查处理规定》确定事故分类、事故调查组织者,并简要陈述事故调查组的工作职责。
2 2021山东针对省内石油化工产品的产业链结构、产品组成进行详细调研分析,要求石化企业做好产能调整、产业链升级,丰富产品结构、推广绿色化工工艺进而提高化工企业的抗压性。
以某沿海化工工艺园区为例,T企业主营精细化工中间体涉及染料、荧光增白剂、化工助剂等多行业领域。其中,过氧化甲乙酮(过氧化丁酮、简称MEKP)是该企业主营精细中间体,自2016年生产线正式运行以来经济效益良好,但也暴露出一系列的安全生产问题。
事件一、回收车间起火
依据操作规程,过氧化车间在反应结束后将体系物料引至分水槽静置分层,其中的油相泵回反应釜后引入氢氧化钠水溶液中和达到pH至8.0稳定45min后再放至分水槽分除中和水层。2019年某日,废液处理车间发生爆炸并迅速燃起大火,所幸自动化程度高、人员应急处置及时未导致重大事故后果。
上述工艺工艺危险度为Ⅳ级(当体系中过氧化物浓度降低至15%方可降低为Ⅲ级),依据事故调查分析显示事发前,过氧化反应釜完成设备改造,包括搅拌器形式变更、增设现场pH计取样点和强制冷却系统。作业中,过氧化车间现场pH计显示已提前达设定值(三个取源点中的一个),班组长依据操作规程提前将体系进料阀手动切断并未进行处置上报。
最终,过量的有机过氧化物在回收车间受热分解爆炸。
事件二、过氧化车间溢料起火
依据操作规程,将反应体系用硫酸调整至pH值3~4后滴加过氧化氢,期间严格控制反应体系温度。事发前,过氧化车间进行技术改造,新增预混釜和二级串联保温釜。试运行期间,班组长及组员严格依据操作规程,现场及远程仪表均显示温度、压力、pH值均偏离正常值,班组长认定属于仪表误差并未及时上报,45min后反应釜液位、压力陡增,体系呈泡沫状溢料最终不慎被引燃。
事故调查分析显示,双氧水和丁酮进料管网被混联,导致体系中双氧水浓度严重超标,由于过氧化工艺的反应热和双氧水的分解热导致体系溢料。
上述事件发生后,虽未导致人员伤亡和重大事故后果,园区管委会依据规范要求责令上述企业进行为期15天的自检自查行动,针对作业面的重大事故隐患、规章制度的落实情况、基层人员的操作能力和事故施救能力依次进行排查并落实整改措施。
依据整改情况园区管委会邀请市级应急管理部门、相应专家进行现场检查,发现问题如下:
依据整改情况园区管委会邀请市级应急管理部门、相应专家进行现场检查,仅针对过氧化车间发现问题如下:
(1)作业人员依法持证上岗,持有高处作业证、电工证。
(2)安全阀整定压力设置不当,为防扰动将阀前后切断阀关闭。
(3)法兰盘连接面过渡电阻过大。
(4)工艺管道冷热温差波动较大,管架支撑件松动。
(5)热电系统锅炉炉膛、烟道省煤器腐蚀穿孔现象明显。
根据以上场景,回答下列问题:
1.依据相关石油化工规范,试判定过氧化车间是否属于重大事故隐患,如果是请给出隐患整改措施及要求。
2.园区管委会要求T企业制定过氧化车间的定期防爆专项检查分类表,请简述防爆专项检查应包括的项目。
3.试确定过氧化车间的变更应归属于哪种变更类型。
4.企业的变更管理中明确要求应采用合适的风险评估方法对变更实施后的潜在风险进行辨识评估,请简述可采用的评估方法
5.依据回收车间起火事故的调查分析,作为车间主任发现作业面异常后的异常工况处置措施应如何执行。
A.具有燃烧危险并有局部爆炸危险,属于1.3项爆炸品
B.属于易燃气体,可采用如下图所示的GHS图形标识
C.GHS分类属于急性毒性-吸入/类别3
D.TDG分类属于第6类,毒性物质和感染性物质
找试题 · 找答案 · 找资料 在线模考