南部某化工园区始建于 2015 年,为提升区域化工产业安全水平,要求辖区内20 家中小型化工企业在 2024 年 6 月底前完成入园整合。入园企业需通过工艺安全评估、设备升级改造、安全管理制度修订等专项核查,其中 A 、B 、C 、D 四家企业的整改情况如下:
A 企业主营医药中间体,核心工艺为加氢工艺,原采用间歇式釜式加氢反应装置,存在氢气泄漏风险高、反应压力波动大等问题。整改方案拟采用固定床加氢反应器替代传统釜式设备,配套建设氢气泄漏在线监测系统及紧急切断装置,同时将原手动进料改为全自动比例调节进料, 实现氢气与底物进料比例精准控制,反应后的氢气经冷却分离后循环使用。该企业近五年未发生因反应工艺问题导致的生产安全事故,本次设备升级,未改变工艺路线及参数且搬迁前企业开展过反应安全风险评估。
B 企业从事染料中间体生产,核心工艺为重氮化工艺,工艺危险度评定为Ⅲ级。该企业现有生产装置设置了反应温度联锁控制、亚硝酸钠流量调节系统及防爆墙等安全设施。2023 年检修后, 因员工误操作导致重氮化反应釜超温, 虽未引发爆炸,但造成少量有毒气体泄漏,所幸应急系统及时启动未造成人员伤亡。现场检查发现,企业未按规定对重氮化工艺操作人员进行年度复训,部分特种设备校验报告过期。且该企业近期对重氮化工艺的产能进行了提升,尚无反应安全风险评估报告。
C 企业为跨国集团子公司,主营高性能树脂,迁入园区后擅自将原间歇式聚合工艺改为连续化生产,未向监管部门报备。试生产期间,因连续化聚合工艺参数控制不当,反应放热速率超过冷却能力,导致反应釜超温超压,引发单体蒸气泄漏,遇静电发生爆燃,造成直接经济损失 500 万元。经调查,该事故系反应工艺参数设置不合理、反应热移除不及时等反应工艺问题导致。
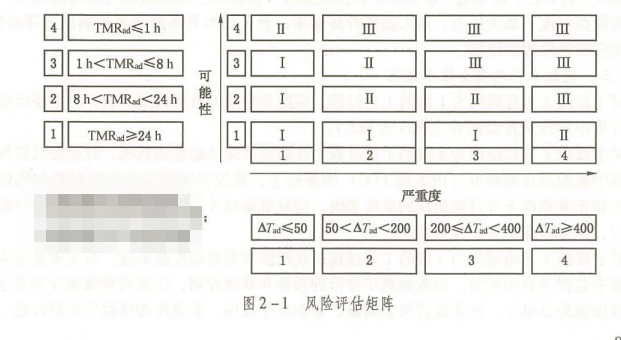
D 企业从事有机过氧化物生产,采用过氧化工艺, 该工艺为从德国引进的新工艺,国外已应用但国内首次使用且未进行反应安全风险评估。为提升产能,将原釜式反应改为塔式反应, 反应温度设定为 140℃, 经测试绝热温升达230℃,最大反应速率到达时间 TMRad 为 45 分钟。现场检查发现,该企业过氧化产物储存区与导热油炉房的防火间距仅为 15 米, 未达到国家标准要求。
依据上述案例背景, 回答下列问题(22 分)
1.简述 A 企业涉及的重点监管的危险化工工艺的危险性和重点监控的工艺参数。
2.根据《国家安全监管总局关于加强精细化工反应安全风险评估工作的指导意见》(安监总管三[2017]1 号), 分别判断 A 、B 、C 、D 四家企业是否需要开展反应安全风险评估, 并说明理由。
3.简要说明C 企业带负荷试运行应具备的条件要求。
4.判定 D 企业精细化工的工艺危险性等级及风险管控要求。
参考答案
暂无
答案解析
1.简述 A 企业涉及的重点监管的危险化工工艺的危险性和重点监控的工艺参数。
A 企业核心工艺加氢工艺属于危险化工工艺。
工艺危险性:
(1)加氢工艺属于放热反应, 具有超温失控的危险性。
(2)氢气具有高燃爆特性,设备气密性不良导致介质外泄接触氧气瞬间就会爆炸
(3)加氢为强烈的放热反应,氢气在高温高压下与钢材接触,钢材内的碳分子易与氢气发生反应生成碳氢化合物, 使钢制设备强度降低, 发生氢脆。
重点监控的工艺参数:
(1)加氢反应釜或催化剂床层温度、压力;(2)加氢反应釜内搅拌速率;(3)氢气流量;(4)反应物质的配料比;(5)系统氧含量;(6)冷却水流量;(7)氢气压缩机运行参数、加氢反应尾气组成等。
2.根据《国家安全监管总局关于加强精细化工反应安全风险评估工作的指导意见》(安监总管三[2017]1 号), 分别判断 A 、B 、C 、D 四家企业是否需要开展反应安全风险评估, 并说明理由。
(1)A 企业不需要开展反应安全风险评估。
理由:A 企业近五年未发生因反应工艺问题导致的生产安全事故,未改变工艺路线及参数且搬迁前企业开展过反应安全风险评估。
(2) B 企业需要开展反应安全风险评估。
理由: B 企业的重氮化工艺属于重点监管危险化工工艺, 且对产能进行了提升,尚无反应安全风险评估报告。
(3)C 企业需要开展反应安全风险评估。
理由:C 企业的聚合工艺属于重点监管危险化工工艺,且因反应工艺问题(工艺参数控制不当、反应热移除不及时)发生过生产安全事故。
(4) D 企业需要开展反应安全风险评估。
理由:D 企业的过氧化工艺为国外首次引进且国内首次使用,且未进行过反应安全风险评估。
3.简要说明C 企业带负荷试运行应具备的条件要求。
(1)所有与试运行相关的工程已按设计文件建成,并经检验合格,满足试运行要求。
(2)工艺规程、安全操作规程、应急预案等文件已编制完成并审批通过,相关人员已熟知。
(3)操作人员已完成培训并考核合格,具备独立操作能力,特种作业人员已持证上岗。
(4) 公用工程系统(水、电、气、汽等) 已稳定运行, 能满足试运行需求。
(5)安全设施(如消防系统、联锁保护系统、应急救援器材等) 已按设计要求建成并投用, 经检查合格。
(6)特种设备已按规定进行检验合格, 具备使用条件。
(7)环境监测、劳动防护用品等已到位,能满足试运行期间的安全与健康要求。
(8)试运行方案已编制完成, 明确试运行的范围、进度、操作步骤、应急处置措施等, 并经审批。
(9) 已完成设备吹扫、清洗、严密性试验等前期工作, 确认无泄漏等问题。
(10)成立试运行指挥机构, 明确各岗位职责, 确保试运行过程有序进行。
4.判定 D 企业精细化工的工艺危险性等级及风险管控要求。
绝热温升230℃(即 230K)、最大反应速率到达时间 TMRad 为 45min。根据相关标准,绝热温升≥200K 且 TMRad<1h,故可判定工艺危险性等级为Ⅲ级, 属于不可接受风险。
风险管控要求:应当通过工艺优化、技术路线的改变,工程、管理上的控制措施, 降低风险等级, 或者采取必要的隔离方式, 全面实现自动控制。
A 企业核心工艺加氢工艺属于危险化工工艺。
工艺危险性:
(1)加氢工艺属于放热反应, 具有超温失控的危险性。
(2)氢气具有高燃爆特性,设备气密性不良导致介质外泄接触氧气瞬间就会爆炸
(3)加氢为强烈的放热反应,氢气在高温高压下与钢材接触,钢材内的碳分子易与氢气发生反应生成碳氢化合物, 使钢制设备强度降低, 发生氢脆。
重点监控的工艺参数:
(1)加氢反应釜或催化剂床层温度、压力;(2)加氢反应釜内搅拌速率;(3)氢气流量;(4)反应物质的配料比;(5)系统氧含量;(6)冷却水流量;(7)氢气压缩机运行参数、加氢反应尾气组成等。
2.根据《国家安全监管总局关于加强精细化工反应安全风险评估工作的指导意见》(安监总管三[2017]1 号), 分别判断 A 、B 、C 、D 四家企业是否需要开展反应安全风险评估, 并说明理由。
(1)A 企业不需要开展反应安全风险评估。
理由:A 企业近五年未发生因反应工艺问题导致的生产安全事故,未改变工艺路线及参数且搬迁前企业开展过反应安全风险评估。
(2) B 企业需要开展反应安全风险评估。
理由: B 企业的重氮化工艺属于重点监管危险化工工艺, 且对产能进行了提升,尚无反应安全风险评估报告。
(3)C 企业需要开展反应安全风险评估。
理由:C 企业的聚合工艺属于重点监管危险化工工艺,且因反应工艺问题(工艺参数控制不当、反应热移除不及时)发生过生产安全事故。
(4) D 企业需要开展反应安全风险评估。
理由:D 企业的过氧化工艺为国外首次引进且国内首次使用,且未进行过反应安全风险评估。
3.简要说明C 企业带负荷试运行应具备的条件要求。
(1)所有与试运行相关的工程已按设计文件建成,并经检验合格,满足试运行要求。
(2)工艺规程、安全操作规程、应急预案等文件已编制完成并审批通过,相关人员已熟知。
(3)操作人员已完成培训并考核合格,具备独立操作能力,特种作业人员已持证上岗。
(4) 公用工程系统(水、电、气、汽等) 已稳定运行, 能满足试运行需求。
(5)安全设施(如消防系统、联锁保护系统、应急救援器材等) 已按设计要求建成并投用, 经检查合格。
(6)特种设备已按规定进行检验合格, 具备使用条件。
(7)环境监测、劳动防护用品等已到位,能满足试运行期间的安全与健康要求。
(8)试运行方案已编制完成, 明确试运行的范围、进度、操作步骤、应急处置措施等, 并经审批。
(9) 已完成设备吹扫、清洗、严密性试验等前期工作, 确认无泄漏等问题。
(10)成立试运行指挥机构, 明确各岗位职责, 确保试运行过程有序进行。
4.判定 D 企业精细化工的工艺危险性等级及风险管控要求。
绝热温升230℃(即 230K)、最大反应速率到达时间 TMRad 为 45min。根据相关标准,绝热温升≥200K 且 TMRad<1h,故可判定工艺危险性等级为Ⅲ级, 属于不可接受风险。
风险管控要求:应当通过工艺优化、技术路线的改变,工程、管理上的控制措施, 降低风险等级, 或者采取必要的隔离方式, 全面实现自动控制。
你可能感兴趣的试题
A.国家有关法律、法规和地方性法规
B.国际标准化组织发布的 ISO 管理体系标准
C.各级负有安全生产监督管理职责部门发布的政策性文件
D.上级公司的有关规章制度