不定项选择题
题号 #7960474

国家安全监管总局关于加强精细化工反应安全风险评估工作的指导意见中指出,开展精细化工反应安全风险评估、确定风险等级并采取有效管控措施,对于保障企业安全生产意义重大。因此,针对Ⅲ级工艺危险度,下列控制措施应采纳的包括(  )。

进入在线模考

参考答案

A,B,C,D

答案解析

工艺危险度为Ⅲ级,配置常规自动控制系统、偏离正常值的报警和联锁控制、爆破片和安全阀。增设紧急切断、紧急终止反应、紧急冷却降温等控制设施,根据评估建议,设置相应的安全仪表系统。
你可能感兴趣的试题

1 2019年4月24日2时34分,位于乌兰察布市卓资县旗下营工业园区的内蒙古伊东集团东兴化工有限责任公司氯乙烯气柜泄漏扩散至电石冷却车间,遇火源发生燃爆,造成4人死亡、3人重伤、33人轻伤,截至2019年8月20日,直接经济损失4154万元
事情经过:DCS系统气柜压力、高度运行趋势记录显示:24日0点接班时气柜压力PI-3101在3.103-3.144Kpa稳定运行;气柜液位LRCI-3101在35.174-35.184%稳定运行。24日2时33分20,氯乙烯气柜PI-3101压力3.120KPa,然后开始波动上升;氯乙烯气柜液位LRCI-3101显示为36.095%。24日2时34分07秒氯乙烯气柜压力PI-3101达到峰值5.043KPa,氯乙烯气柜液位LRCI-3101显示为35.163%。24日2时35分53秒氯乙烯气柜压力PI-3101下降至3.368KPa,氯乙烯气柜液位LRCI-3101降至29.631%,随即检测元件损坏失效,无压力、液位显示。泄漏的氯乙烯气柜泄漏扩散至电石冷却车间,遇火源发生燃爆,在此期间,,现场气柜可燃气体报警仪时有报警,班长甲通知现场巡检乙查看气柜现场情况,乙反馈现场无异常情况,甲进行消音处理。
综上分析, 事故后检查发现:该企业,氯乙烯气柜投用6年未进行全面检修。重大危险源等关键部位的安全控制设备缺失,未在氯乙烯气柜设置紧急切断装置。有毒可燃气体报警习以为常,未及时处置,未分析根本原因进行彻底整改,现场处置方案演练次数不足,氯乙烯气柜、氯乙烯球罐布置在厂区地面标高较高位置,高于转化、精馏、压缩电石冷却等场所地面标高3-8米,其中高于电石冷却厂房地面标高8米,
根据上述案例背景,回答下列问题
1.分析事故等级和气柜泄漏的主要原因
2.该企业涉及聚氯乙烯的生产,说明此工艺宜采用的控制方式
3.该企业对于安全管理有何不足之处
4. 请简述气柜日常检查应包括哪些项目。
2 2021山东针对省内石油化工产品的产业链结构、产品组成进行详细调研分析,要求石化企业做好产能调整、产业链升级,丰富产品结构、推广绿色化工工艺进而提高化工企业的抗压性。
以某沿海化工工艺园区为例,T企业主营精细化工中间体涉及染料、荧光增白剂、化工助剂等多行业领域。其中,过氧化甲乙酮(过氧化丁酮、简称MEKP)是该企业主营精细中间体,自2016年生产线正式运行以来经济效益良好,但也暴露出一系列的安全生产问题。
事件一、回收车间起火
依据操作规程,过氧化车间在反应结束后将体系物料引至分水槽静置分层,其中的油相泵回反应釜后引入氢氧化钠水溶液中和达到pH至8.0稳定45min后再放至分水槽分除中和水层。2019年某日,废液处理车间发生爆炸并迅速燃起大火,所幸自动化程度高、人员应急处置及时未导致重大事故后果。
上述工艺工艺危险度为Ⅳ级(当体系中过氧化物浓度降低至15%方可降低为Ⅲ级),依据事故调查分析显示事发前,过氧化反应釜完成设备改造,包括搅拌器形式变更、增设现场pH计取样点和强制冷却系统。作业中,过氧化车间现场pH计显示已提前达设定值(三个取源点中的一个),班组长依据操作规程提前将体系进料阀手动切断并未进行处置上报。
最终,过量的有机过氧化物在回收车间受热分解爆炸。
事件二、过氧化车间溢料起火
依据操作规程,将反应体系用硫酸调整至pH值3~4后滴加过氧化氢,期间严格控制反应体系温度。事发前,过氧化车间进行技术改造,新增预混釜和二级串联保温釜。试运行期间,班组长及组员严格依据操作规程,现场及远程仪表均显示温度、压力、pH值均偏离正常值,班组长认定属于仪表误差并未及时上报,45min后反应釜液位、压力陡增,体系呈泡沫状溢料最终不慎被引燃。
事故调查分析显示,双氧水和丁酮进料管网被混联,导致体系中双氧水浓度严重超标,由于过氧化工艺的反应热和双氧水的分解热导致体系溢料。
上述事件发生后,虽未导致人员伤亡和重大事故后果,园区管委会依据规范要求责令上述企业进行为期15天的自检自查行动,针对作业面的重大事故隐患、规章制度的落实情况、基层人员的操作能力和事故施救能力依次进行排查并落实整改措施。
依据整改情况园区管委会邀请市级应急管理部门、相应专家进行现场检查,发现问题如下:
依据整改情况园区管委会邀请市级应急管理部门、相应专家进行现场检查,仅针对过氧化车间发现问题如下:
(1)作业人员依法持证上岗,持有高处作业证、电工证。
(2)安全阀整定压力设置不当,为防扰动将阀前后切断阀关闭。
(3)法兰盘连接面过渡电阻过大。
(4)工艺管道冷热温差波动较大,管架支撑件松动。
(5)热电系统锅炉炉膛、烟道省煤器腐蚀穿孔现象明显。
根据以上场景,回答下列问题:
1.依据相关石油化工规范,试判定过氧化车间是否属于重大事故隐患,如果是请给出隐患整改措施及要求。
2.园区管委会要求T企业制定过氧化车间的定期防爆专项检查分类表,请简述防爆专项检查应包括的项目。
3.试确定过氧化车间的变更应归属于哪种变更类型。
4.企业的变更管理中明确要求应采用合适的风险评估方法对变更实施后的潜在风险进行辨识评估,请简述可采用的评估方法
5.依据回收车间起火事故的调查分析,作为车间主任发现作业面异常后的异常工况处置措施应如何执行。
3 高纯度己二腈是重要的化工原料用于制备尼龙66树脂纤维,2020年度国内规划产能250万吨,截止至目前为止仅能保证60%的工业产能在国内和国际市场都有广泛应用前景。某石化企业副产己二腈难以达到纯度要求,进行工业提纯难度大、能耗高并不是最优应对措施,经过公司科研团队开发现将其用于制备高端聚氨酯材料。由于部分工艺流程的保密要求,部分结论和现实有一定差异性。
(一)己二腈加氢
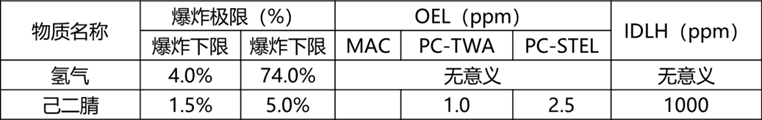
己二腈原料经过脱硫、吸附后送入鼓泡床反应器,采用企业逆流的平推流方式实现高效加氢(椰壳炭负载杂多酸贵金属催化剂),反应产物经分液、萃取、洗涤、精馏、结晶和在精馏最终得到符合要求的己二胺。加氢工段属于企业重点保密工段,设置在钢筋混凝土结构厂房内,受限于通风条件导致氢气、己二腈浓度偏高(毒性及表现方式可参照丙烯腈),现有部分参数见下表:
 
(1)可燃气体探测器均设置在释放源上方2.0m内,采用红外型探测器;
(2)有毒气体探测器均设置在释放源下方0.5m内,采用电化学型探测器;
(3)可燃气体探测器的测量范围在0~4.0%区间内;
(4)有毒气体探测器的测量范围在0~1ppm区间内;
(5)探测器均具有型式认证和规定内的消防产品型式认证;
(6)可燃气体探测器采用一体式探测器,报警信号采用一级信号联动;
(7)可燃气体探测器采用一体式探测器,报警信号采用二级信号联动;
(8)区域警报器采用一级信号联动,设备前方1m处不小于75dB(A);
(9)检测报警器检查校准每季度一次;
(二)光气化工艺
光气化工段属于工艺流程的核心单元采用国内尚无同类应用实例的气相光气法,将己二胺加热呈气相状态的己二胺和光气在高温高压条件
惰性介质保护下制备HDI。参考国外工艺危险性和事故通报情况,首次采用氮气惰化载气系统(己二胺加热利用氮气作为载气输送至反应器)和激冷钝化系统(高温物料立即送入激冷塔,要求在秒级时间内将至设计温度终止后续副反应)。上述核心工艺,共设置工段包括己二胺气化单元、载气循环冷却单元、光气化反应单元、光气缓冲罐和压缩单元、激冷钝化单元、化学除氯单元、精馏提纯单元、萃取分液单元和尾气(HCL等酸气)处理单元。
(三)聚合单元
聚合工艺采用三级串联的缩聚反应釜,通过严格控制温度、pH值、催化剂和物料配比能有效控制聚合产物的功能特性,反应结束后经过破乳分层、洗涤净化和沉淀脱挥能得到符合要求的树脂类产品属于国内广泛采用的成熟工艺。投产运行期间,聚合工段2#增稠缩聚反应釜爆炸导致现场收到灾难性损毁,得益于自动化程度高、人员疏散撤离及时和领导的安全意识并未导致人员伤亡。
依据上述案例背景,回答下列问题:
1.参照《石油化工可燃气体和有毒气体检测报警设计标准》指正加氢车间探测系统的设置不当之处。
2.光气单元在工业化前是否应进行可靠性论证,如果是请说明依据。
3.识别光气单元应重点监测的工艺单元,并简述光气化工艺危险性。
4.聚合单元是否应进行反应安全评估,如果是请说明依据。
找试题 · 找答案 · 找资料 在线模考