案例背景—情景描述(18#)
化工领域的技术、工艺与管理问题,本质上需要开放协作而非闭门造车。博采众长、取长补短,不仅不是缺憾,反而是科学精神的体现。基于当前国内化工安全管控的现状,系统借鉴国际先进的管理经验,引进并消化突破性工艺技术,是提升行业本质安全水平、实现高质量发展的关键举措。在化工过程安全管理(PSM)最佳实践国际研讨会上,CCPS的某位专家以南亚某英联邦国家2025年发生的事故为例,围绕事故根源究竟在于人为因素还是设备缺陷进行了深入剖析。(考生请依据中国规范进行思考解答)
(一)氯化工艺为核心的精细化工单位
南亚某国属于全球第三大氯碱生产国,依靠其低廉的人工成本、潜在的市场规模和特殊的民族调性(阻击常青化策略),导致合成医药类中间体的氯化工艺在其国内蓬勃发展。基于No实验室合成工艺路径,反应底物在甲苯溶剂作用下,向体系内滴加三氯氧磷并通过DMAP实现酸碱调节催化并严格限制氯气的产生,在严格控制体系内氧含量的基础上属于本质安全化工艺流程。
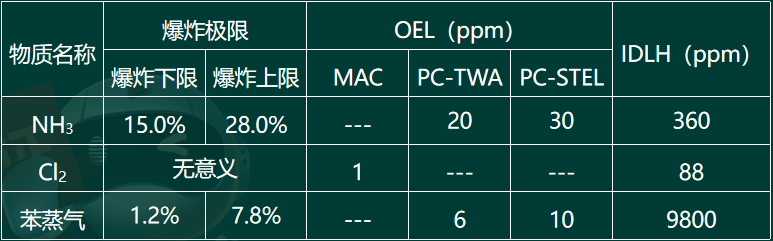
工艺设计初期RoSPA要求设置探测报警系统,用于检测氯气、氨气和苯蒸气,看似矛盾实际上处处流露出工艺监控的严谨性,上述介质的各项参数如下:
(二)事故经过简述
按设定程序投料,在线监测仪表显示pH偏低且存在异常热区;班组长及操作员检查情况原因不明,按方案进行退守停车;期间,一体式探测器告警,手动消除后隔离防止触发二级联动;查验确认后(搅拌电机故障),制定处置方案,安排三人更换电机、两人喷水降温、两人切换临时管线,将事故釜物料切换至备用反应器;切换作业完成后,启动电机瞬间发生剧烈爆沸;应急处置人员眼见事故不可控,向被喷溅到的操作人员、设备喷水结果事故面瞬间弥漫黄绿色、白色蒸汽云团,最终七名作业人员当场死亡(博帕尔事故再现)。
(三)事故调查
事故发生后,RoSPA协同No实验室专家针对事故面进行调查分析,查验理论上本质化安全工艺流程怎么会导致如此恶劣事故发生。事故查验期间发现:
(1)可燃/有毒气体探测系统,未按要求和SIS系统实现联动;
(2)事故氯吸收装置不具备连续运行能力,未能正常被启动;
(3)车间防爆分隔设计不到位,导致人员聚集性、疏散困难大;
(4)控制室、交接班室和厂房当面贴邻设置,具有独立疏散门。
依据上述案例背景,回答下列问题:
1.依照《石化可燃气体和有毒气体检测报警设计标准》,请简述氯化车间应设置的探测器种类和类型。
2.依照规范《化工企业生产过程异常工况安全处置准则》指出异常工况处置的不当之处并简述应急救援中的注意事项。
3.依照AQ3067判定企业是否构成重大事故隐患,说明判定依据;
4.依照《生产安全事故调查技术规范》简述事故直接原因。
5.依照《生产安全事故分类与编码》判明氯化车间事故类别并简述应设置的劳动防护用具。
参考答案
暂无
答案解析
1.氨气设置有毒气体探测器,采用电化学型探测器;
氯气设置有毒气体探测器,采用电化学型探测器;
苯蒸气设置有毒气体探测器,采用半导体型、光致电离型探测器。
2.(1)严禁随意消警,不得擅自隔离断开安全联锁系统;
(2)同一部位原则上不得进行交叉作业,最多不得超过6人;
(3)严禁在风险不明或不可控的情况下盲目处置。
(4)应急处置人员按要求佩戴应急防护用具,依照氯气、氨气和苯蒸气特性应选用空气呼吸器、化学防护服;
(7)应急处置人员应随时注意事故面情况,不具备应急施救条件及时撤离。
3.构成重大事故隐患。
(1)异常工况现场处置时,同一装置区内超过6人或无关人员进入处置现场。
(2)事故氯吸收装置不具备24h连续运行能力;碱液循环吸收罐不具备切换、备用和配液条件。
4.(1)操作人员未查明事故原因,盲目处置;
(2)擅自用水进行事故洗消;
(3)未查明事故原因并采取针对性处置措施;
(4)搅拌系统电机故障。
5.依照《生产安全事故分类与编码》氯化车间,存在泄漏、中毒、窒息、火灾、可燃液体蒸汽爆炸、灼烫、机械致害、其他事故。
泄漏、中毒—过滤式防毒面具(防尘口罩)、气体探测器、化学防护服;
窒息—隔离式呼吸面具、氧含量检测仪;
火灾、可燃液体蒸汽爆炸—防静电工作服、防静电鞋和手套;
灼烫—防腐蚀手套、防喷溅面罩。
[|||][|||][|||][|||][|||]
氯气设置有毒气体探测器,采用电化学型探测器;
苯蒸气设置有毒气体探测器,采用半导体型、光致电离型探测器。
2.(1)严禁随意消警,不得擅自隔离断开安全联锁系统;
(2)同一部位原则上不得进行交叉作业,最多不得超过6人;
(3)严禁在风险不明或不可控的情况下盲目处置。
(4)应急处置人员按要求佩戴应急防护用具,依照氯气、氨气和苯蒸气特性应选用空气呼吸器、化学防护服;
(5)应急处置人员应携带便携式检测报警仪、风向仪、防爆式通讯联络设备和简易式洗消设备;
(6)救援过程中,严禁单独行动也应避免过量人员积蓄;(7)应急处置人员应随时注意事故面情况,不具备应急施救条件及时撤离。
3.构成重大事故隐患。
(1)异常工况现场处置时,同一装置区内超过6人或无关人员进入处置现场。
(2)事故氯吸收装置不具备24h连续运行能力;碱液循环吸收罐不具备切换、备用和配液条件。
(2)擅自用水进行事故洗消;
(3)未查明事故原因并采取针对性处置措施;
(4)搅拌系统电机故障。
5.依照《生产安全事故分类与编码》氯化车间,存在泄漏、中毒、窒息、火灾、可燃液体蒸汽爆炸、灼烫、机械致害、其他事故。
泄漏、中毒—过滤式防毒面具(防尘口罩)、气体探测器、化学防护服;
窒息—隔离式呼吸面具、氧含量检测仪;
火灾、可燃液体蒸汽爆炸—防静电工作服、防静电鞋和手套;
灼烫—防腐蚀手套、防喷溅面罩。
你可能感兴趣的试题
A.规章制度—操作规程、异常工况处置方案
B.自动化仪表—和SIS共用探测器、执行机构的BPCS
C.安全阀—连接的泄放罐容量小于场景可能最大泄放量
D.修正因子—点火概率、人员暴露和致死概率